同量枕套,综合能耗更低
约降35%
相比 3.3 米通用烫平机处理同量枕套。1.4 米工作宽度适配双通道进布,减少不必要的加热宽度。
综合能耗对比,实际节能幅度随布草、热源及作业条件变化。
约降35%
相比 3.3 米通用烫平机处理同量枕套。1.4 米工作宽度适配双通道进布,减少不必要的加热宽度。
综合能耗对比,实际节能幅度随布草、热源及作业条件变化。
可达1,800件 / 小时
标准款同样可以达到。产能取决于送布节拍、前道准备,以及蒸汽压力、热源热值等工况。
人员配置结合送布节奏、堆码收取及客户分批要求安排。
若一个 8 小时班次中,有 2–3 小时用于处理枕套,改由专线承接后,这段主线时间就可以用于床单、被套。
以上为生产安排示例,释放时间取决于原有枕套处理量与排产。
分线处理,并行生产
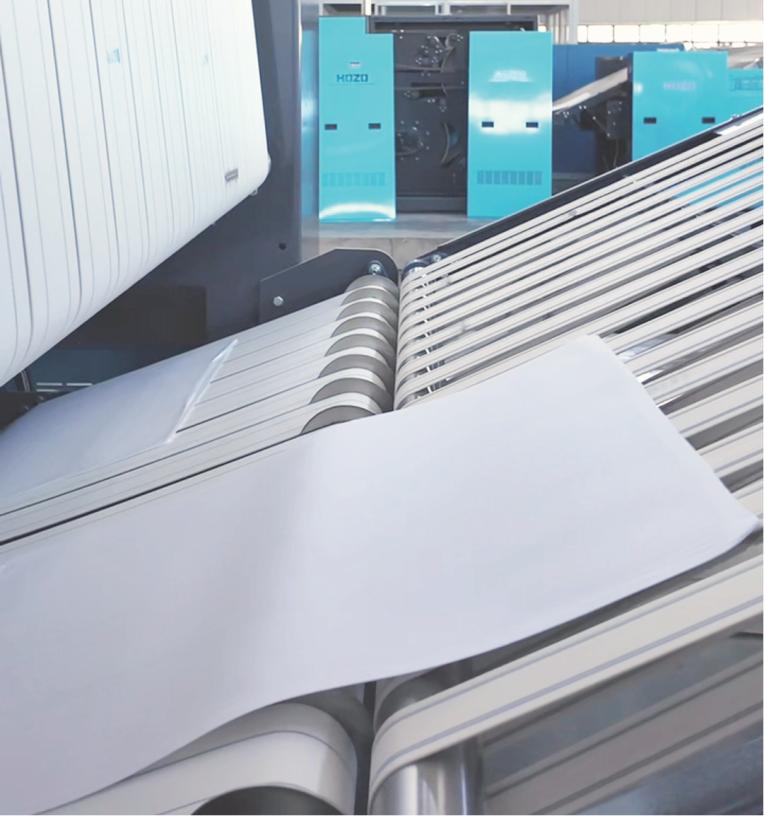
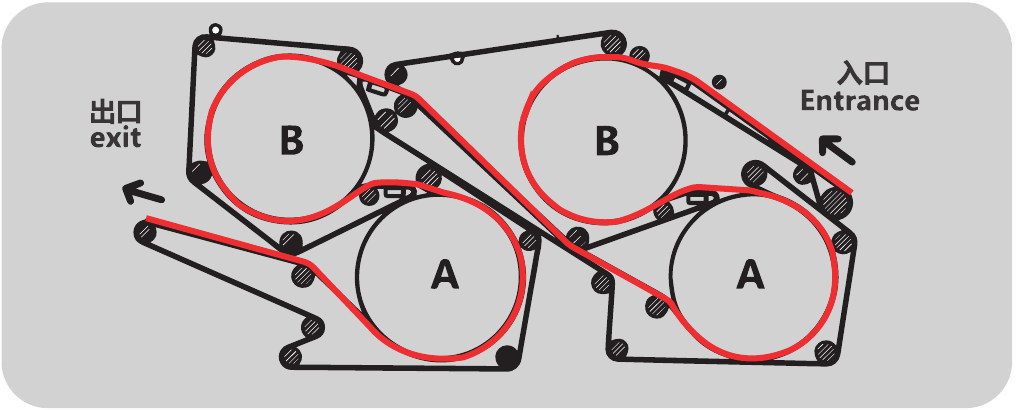
通过 S 型走布,让枕套两面交替贴合辊筒。平整出布,再衔接折叠与收整。
实际出布效果受布草材质、脱水率、蒸汽条件和送布速度影响。
枕套两面沿 S 型路径交替贴合四只辊筒,受热、加压,完成双面熨烫。
前道整理到位,进布与收整各司其职。
双工位
两条通道配合,连续送布成品收整
检查打包,集中处理检查污渍与异物,按批次整理。
展开四角,理顺布面,整齐码放。
前端双工位配合,双通道连续送布。
S 型走布,四辊交替熨烫两面。
折叠出口检查成品,集中收整。
3 人为整线进布与出口岗位配置。实际产能受前道准备、布草规格、送布节拍与热源条件影响。
两款均为 1.4 米工作宽度、双通道。
主要区别在折叠方式、堆码与占地。
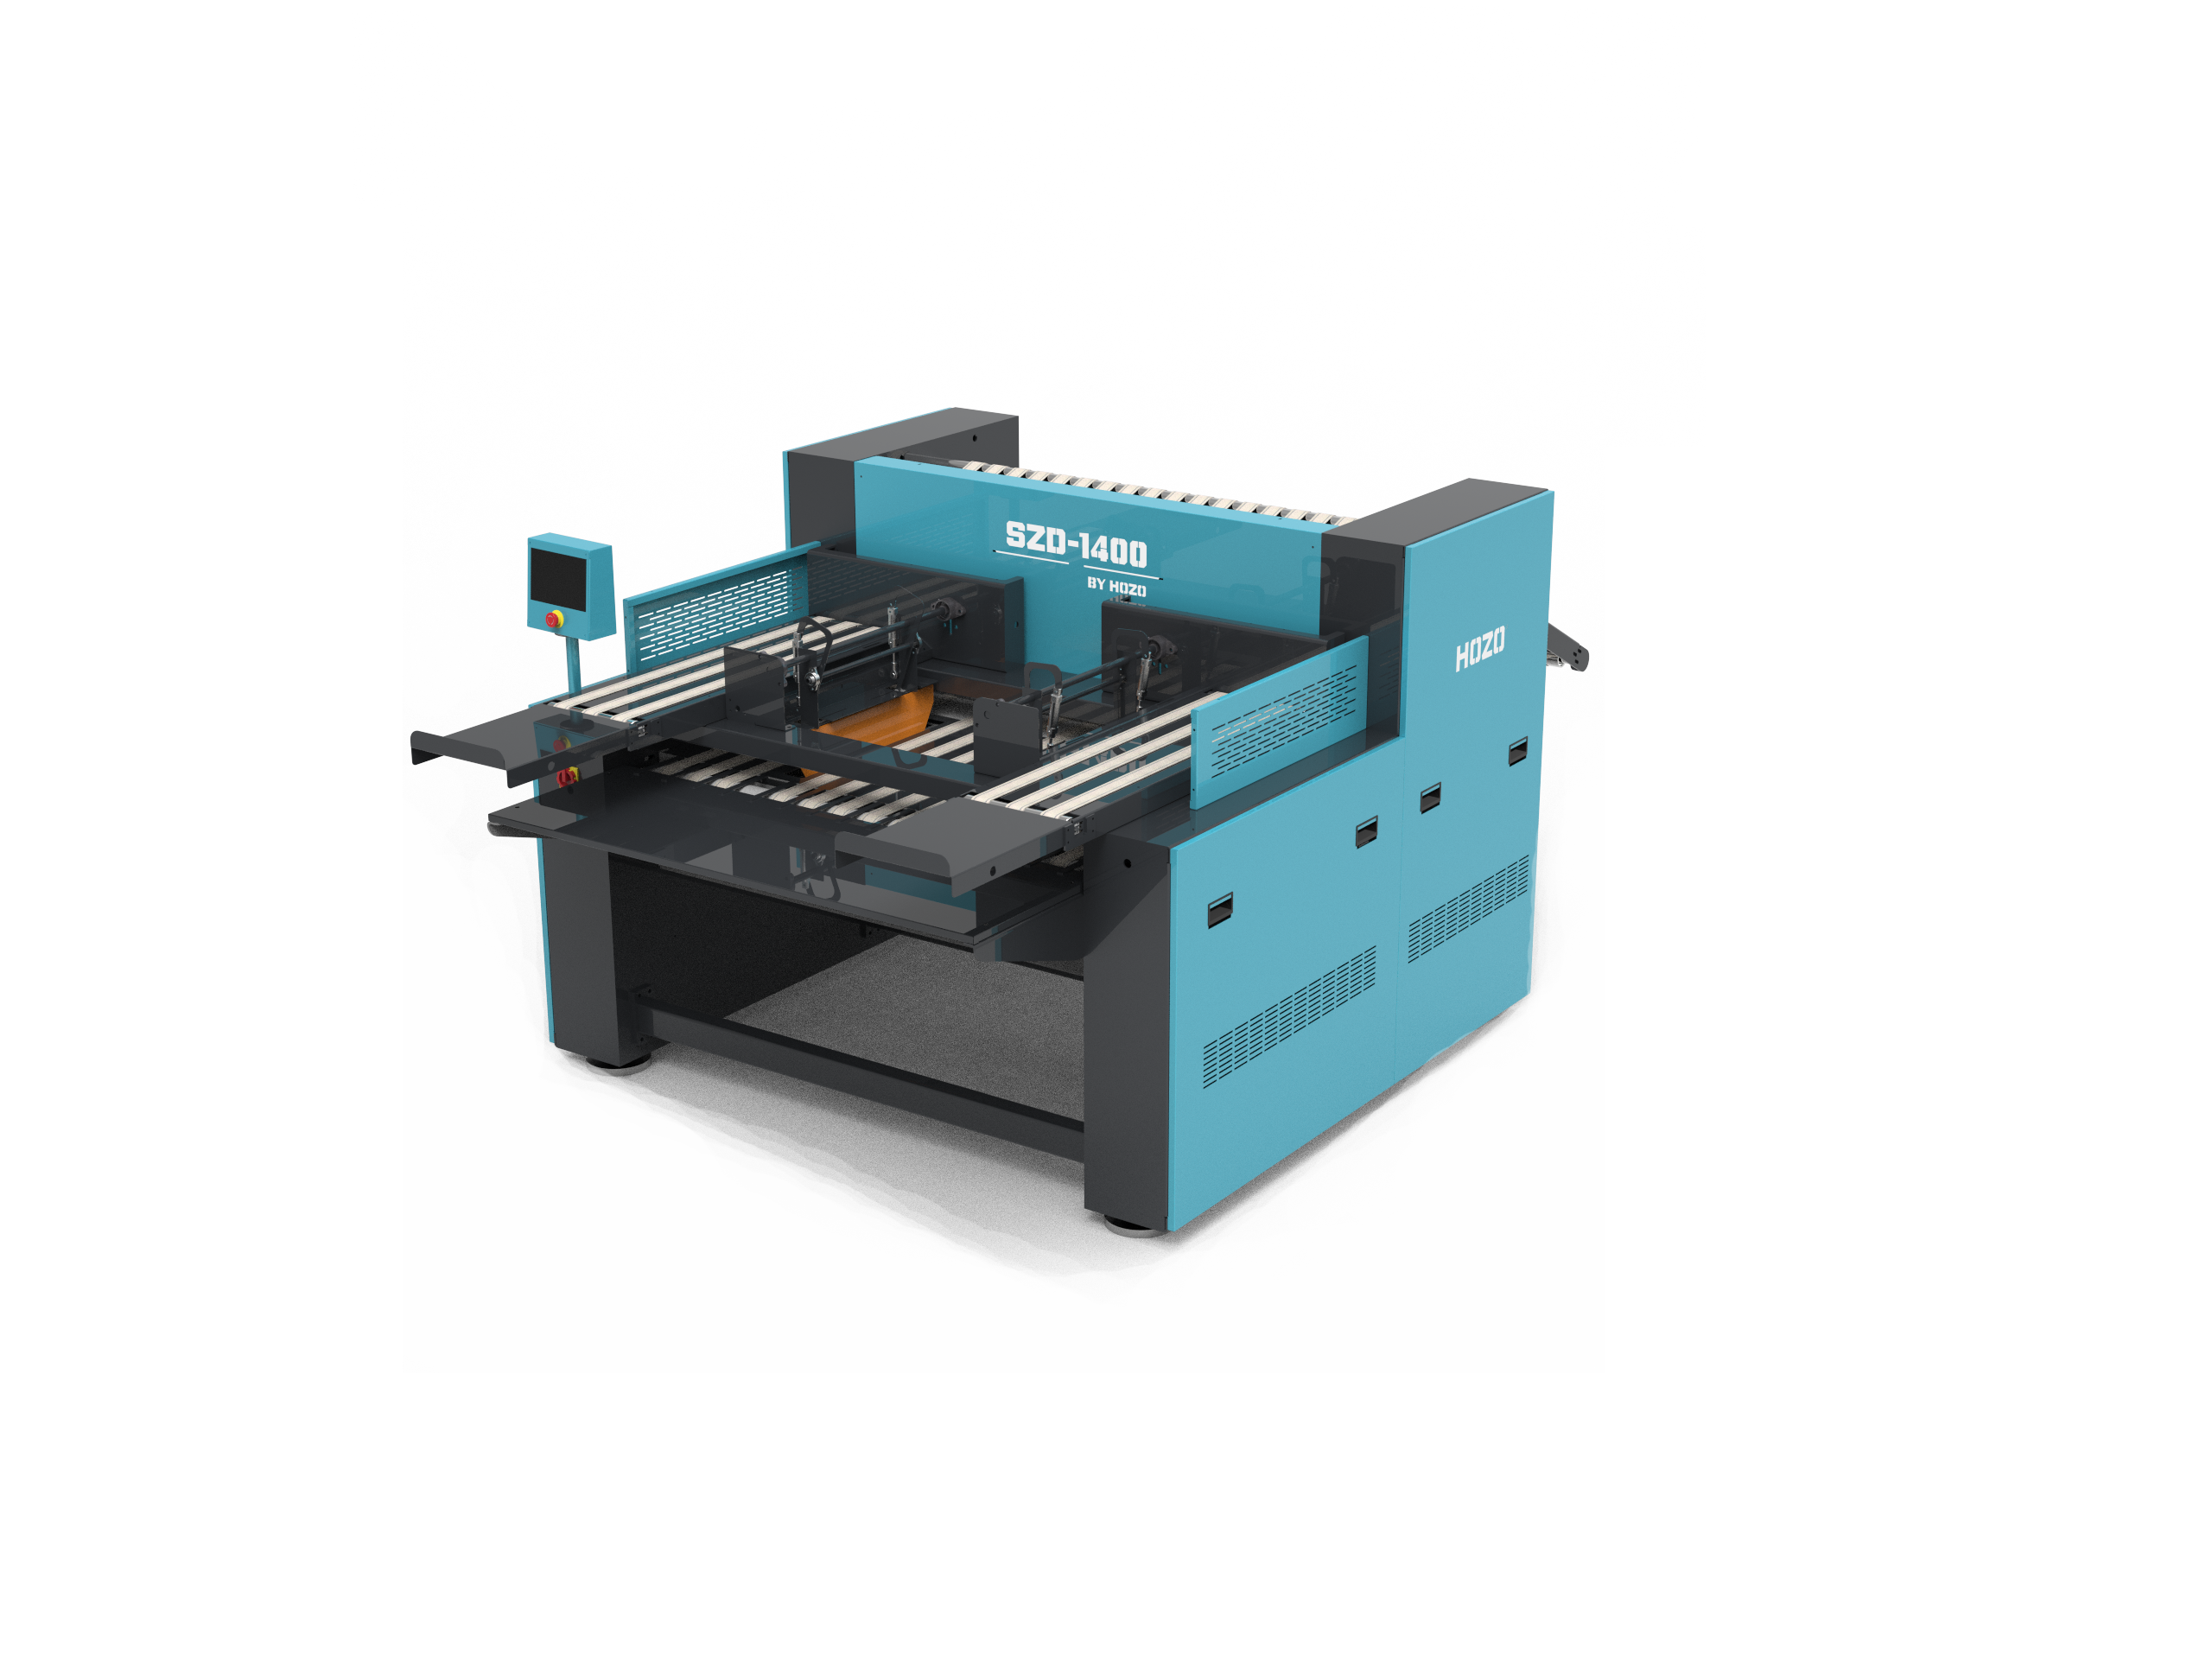
SZD-1400
常用一横一纵,大尺寸枕套可选两横一纵,折好后堆码收整。
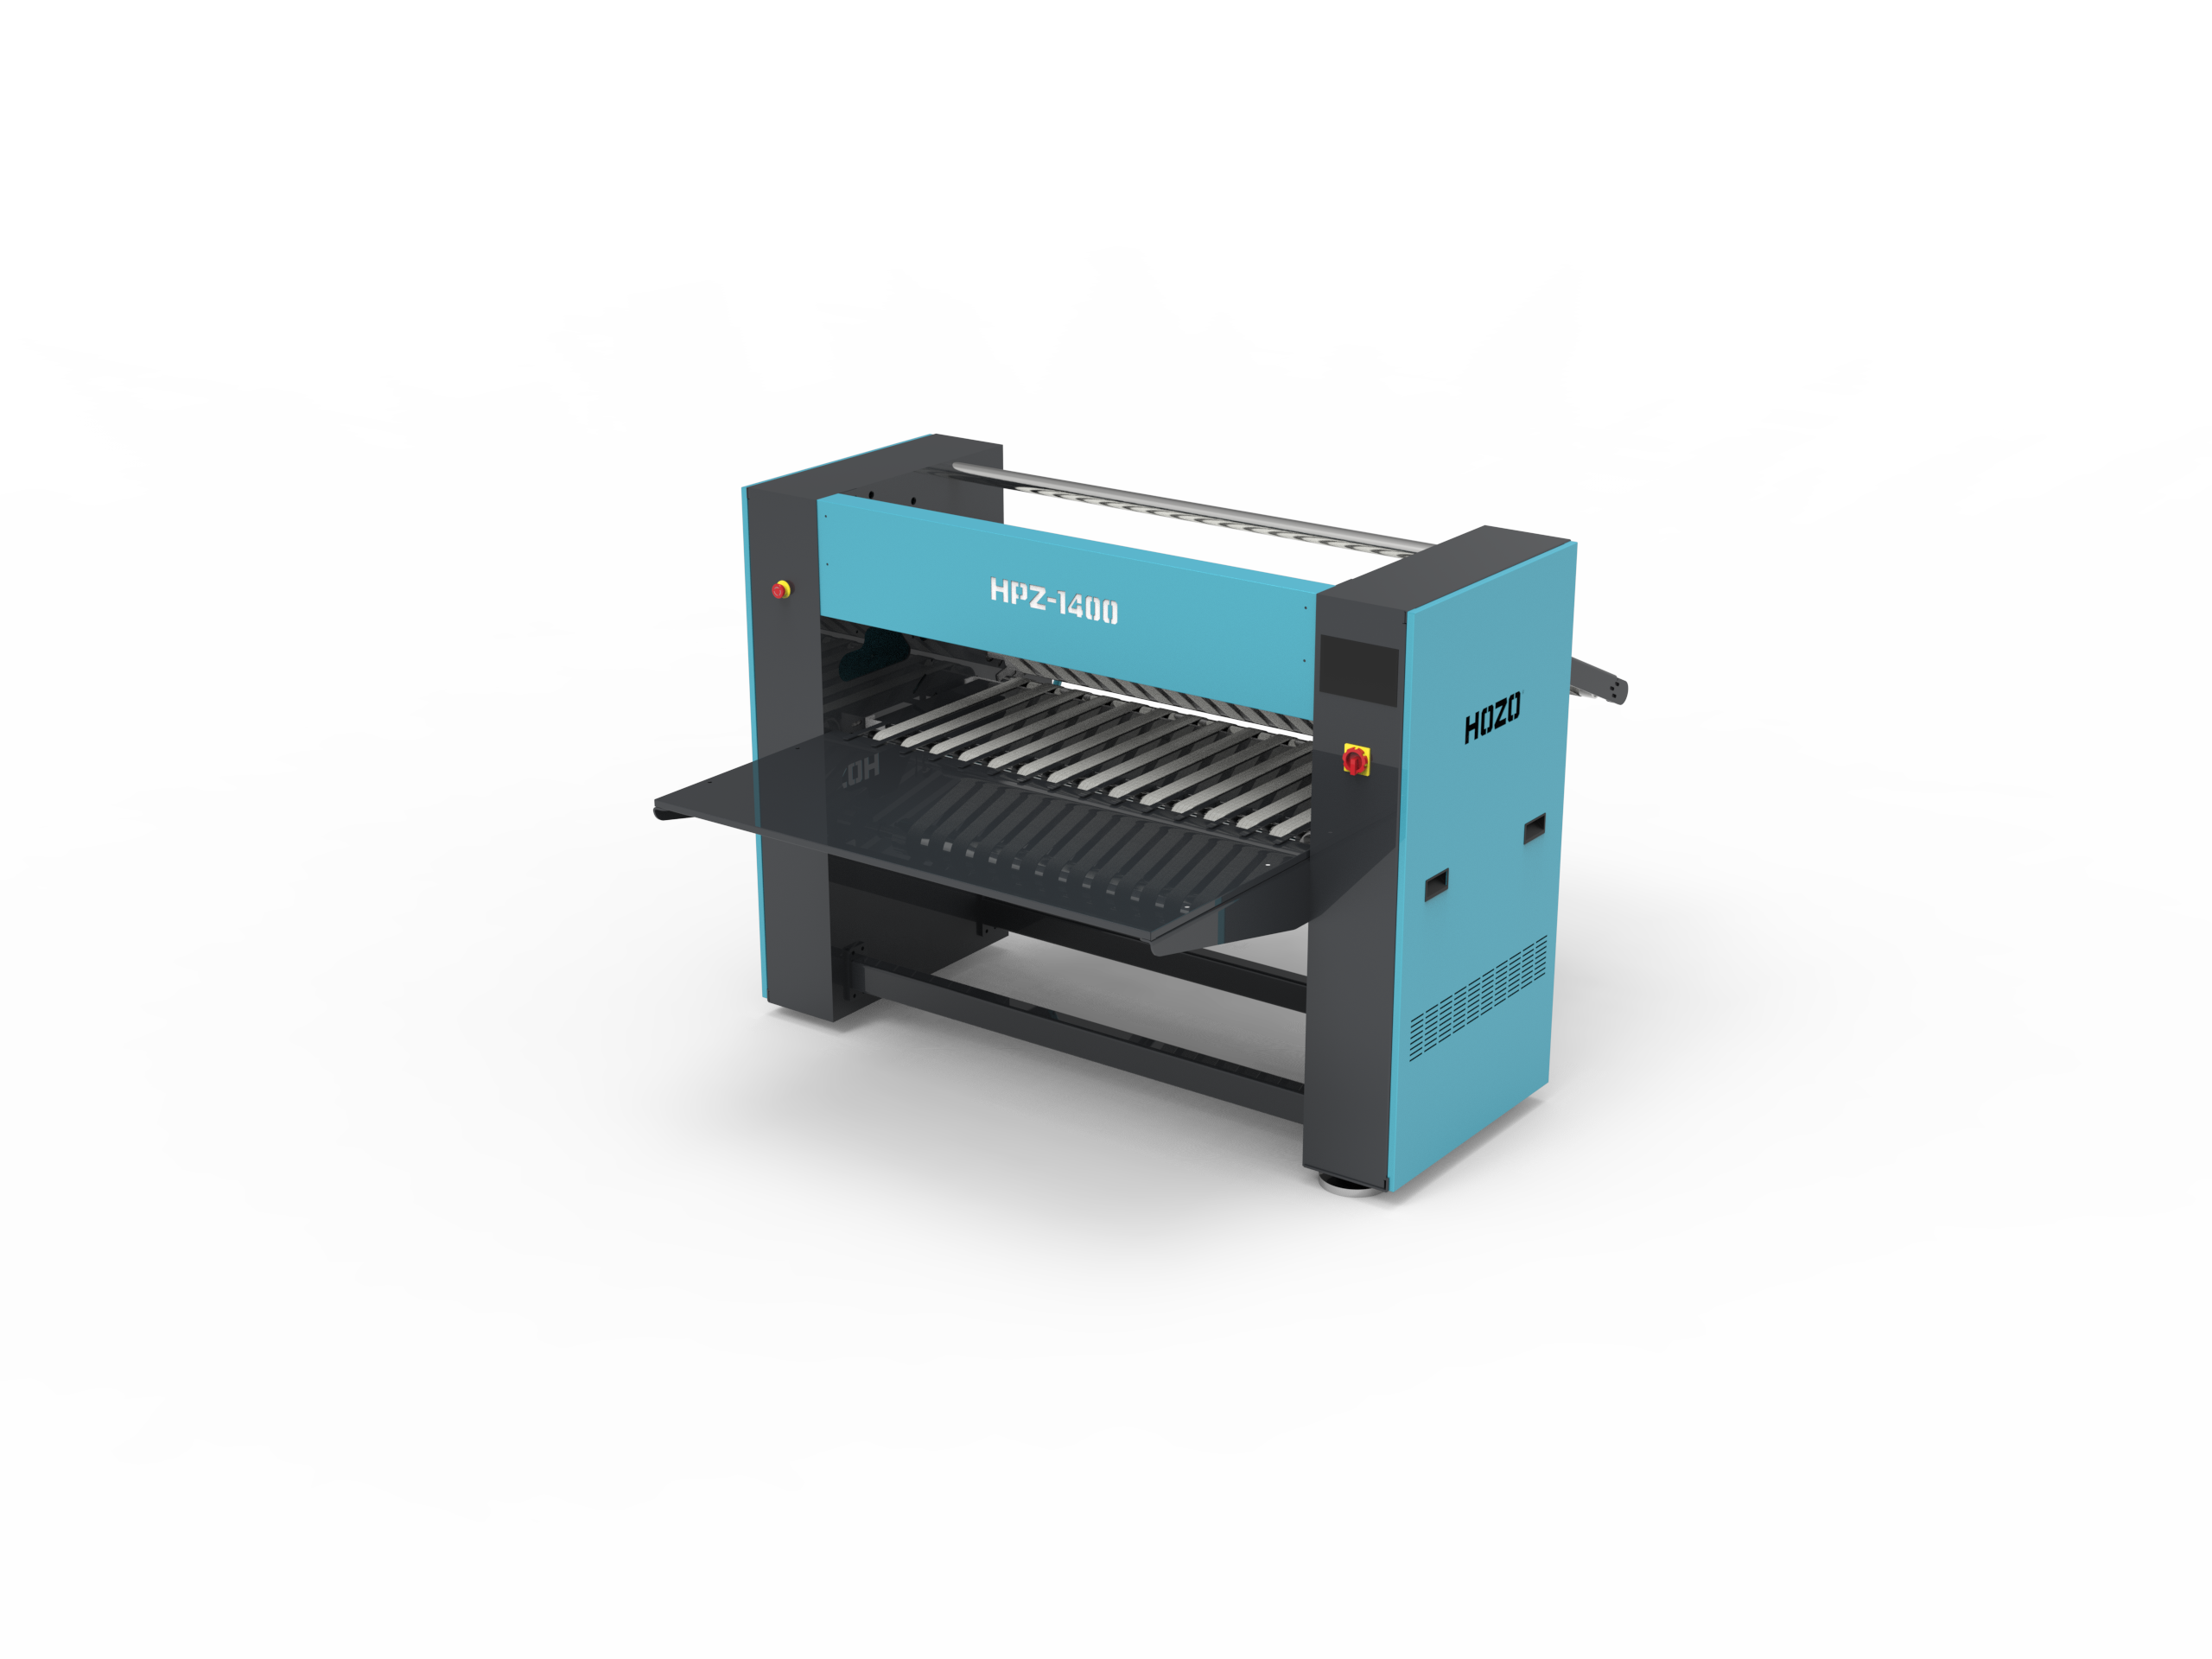
HPZ-1400
适合只需横折的成品要求,不纵折、不堆码,整线布局更紧凑。
长度取自画册配套整线示意,不包含现场检修与操作空间。最终布局按选定配置确认。
折叠程序示意
按枕套尺寸与收折要求,
选择合适的折叠程序与设备配置。
洗涤厂常用折法:一次横折、一次纵折,随后堆码。
长边沿进布方向,先横折。
转入与横折垂直的纵折。
完成十字折叠。
折叠状态为示意,非等比例展示;图中件数不代表堆码容量。
辊筒热成像与折叠机出口,
分别看熨烫温度与收折的实际状态。
| 项目 | HPT-1400标准款 | HPT-1400-S高配款 |
|---|---|---|
| 工作宽度 | 1,400 mm | 1,400 mm |
| 辊筒直径 / 数量 | 725 mm / 4 只 | 725 mm / 4 只 |
| 辊筒壁厚 | 5 mm | 12 mm |
| 热源 | 蒸汽 / 燃气 | 蒸汽 |
| 蒸汽压力 | 0.4–0.6 MPa | 0.4–0.8 MPa |
| 蒸汽耗量(参考) | 180 kg/h | 160 kg/h |
| 设备重量 | 3,200 kg | 4,000 kg |
| 项目 | SZD-1400十字折叠机 | HPZ-1400两横折叠机 |
|---|---|---|
| 工作宽度 / 通道 | 1,400 mm / 双通道 | 1,400 mm / 双通道 |
| 最大折叠规格 | 600 × 800 mm | 600 × 800 mm |
| 堆码 | 支持 | 不支持 |
| 压缩空气压力 | 0.6 MPa | 0.6 MPa |
| 设备尺寸 | 2,100 × 2,700 × 1,450 mm | 2,100 × 1,930 × 1,450 mm |
| 设备重量 | 800 kg | 420 kg |
蒸汽耗量为参考值,实际随布草含水率、负载及热源条件变化。两款整线参考产能均为 1,500–1,800 件 / 小时;人员配置结合送布节奏、堆码收取及客户分批要求安排。 具体设备以确认配置为准。
枕套尺寸与材质 · 现场蒸汽或燃气条件 · 希望的折法与可用空间
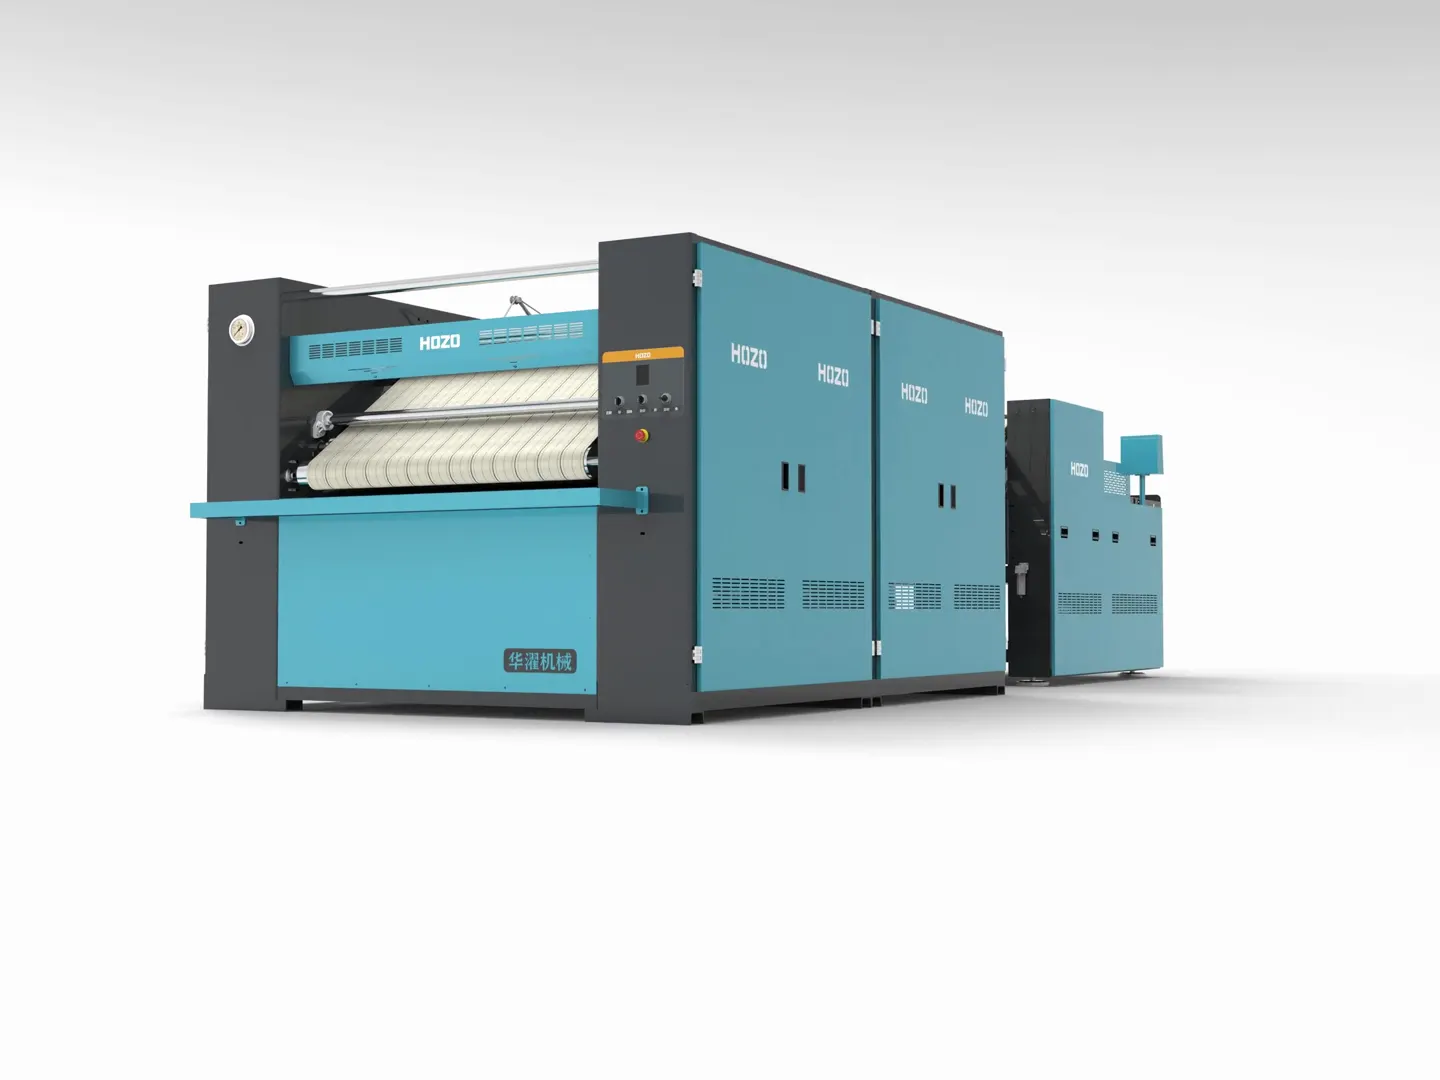
拖动旋转,查看烫平机与十字折叠机组合。
外观模型示意,具体以确认配置为准。
新建洗衣房,或为现有产线补上一道工序。
告诉我们处理对象与作业条件,一起确定配置。